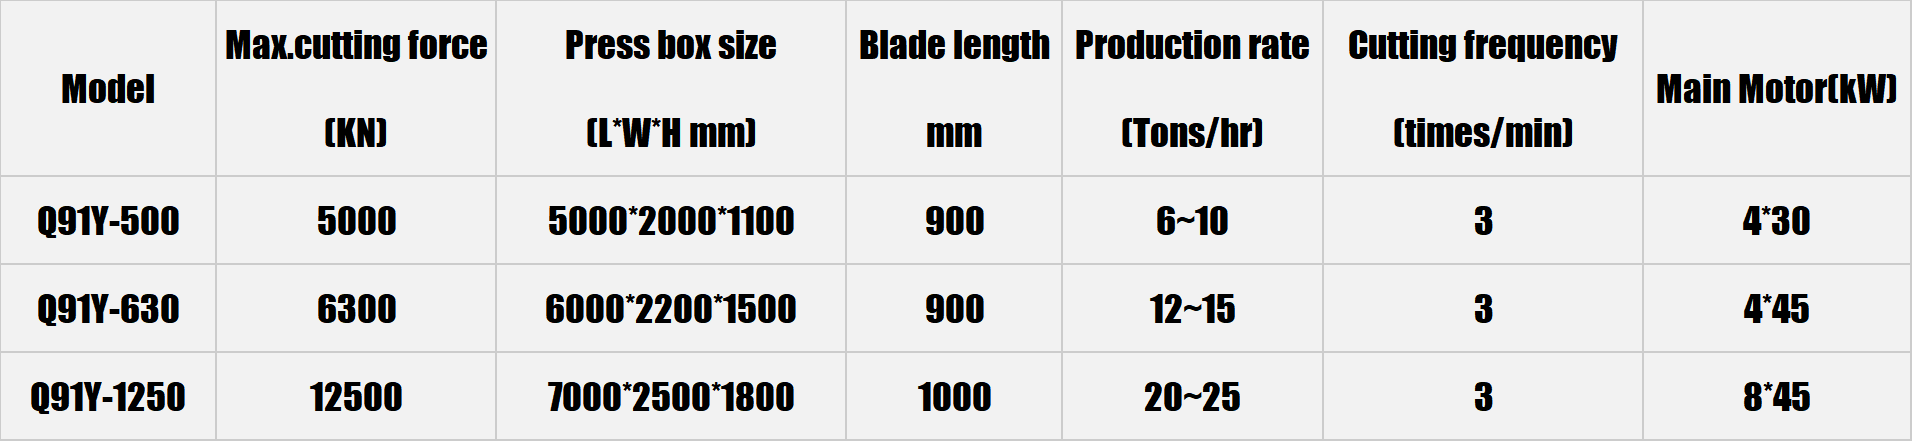
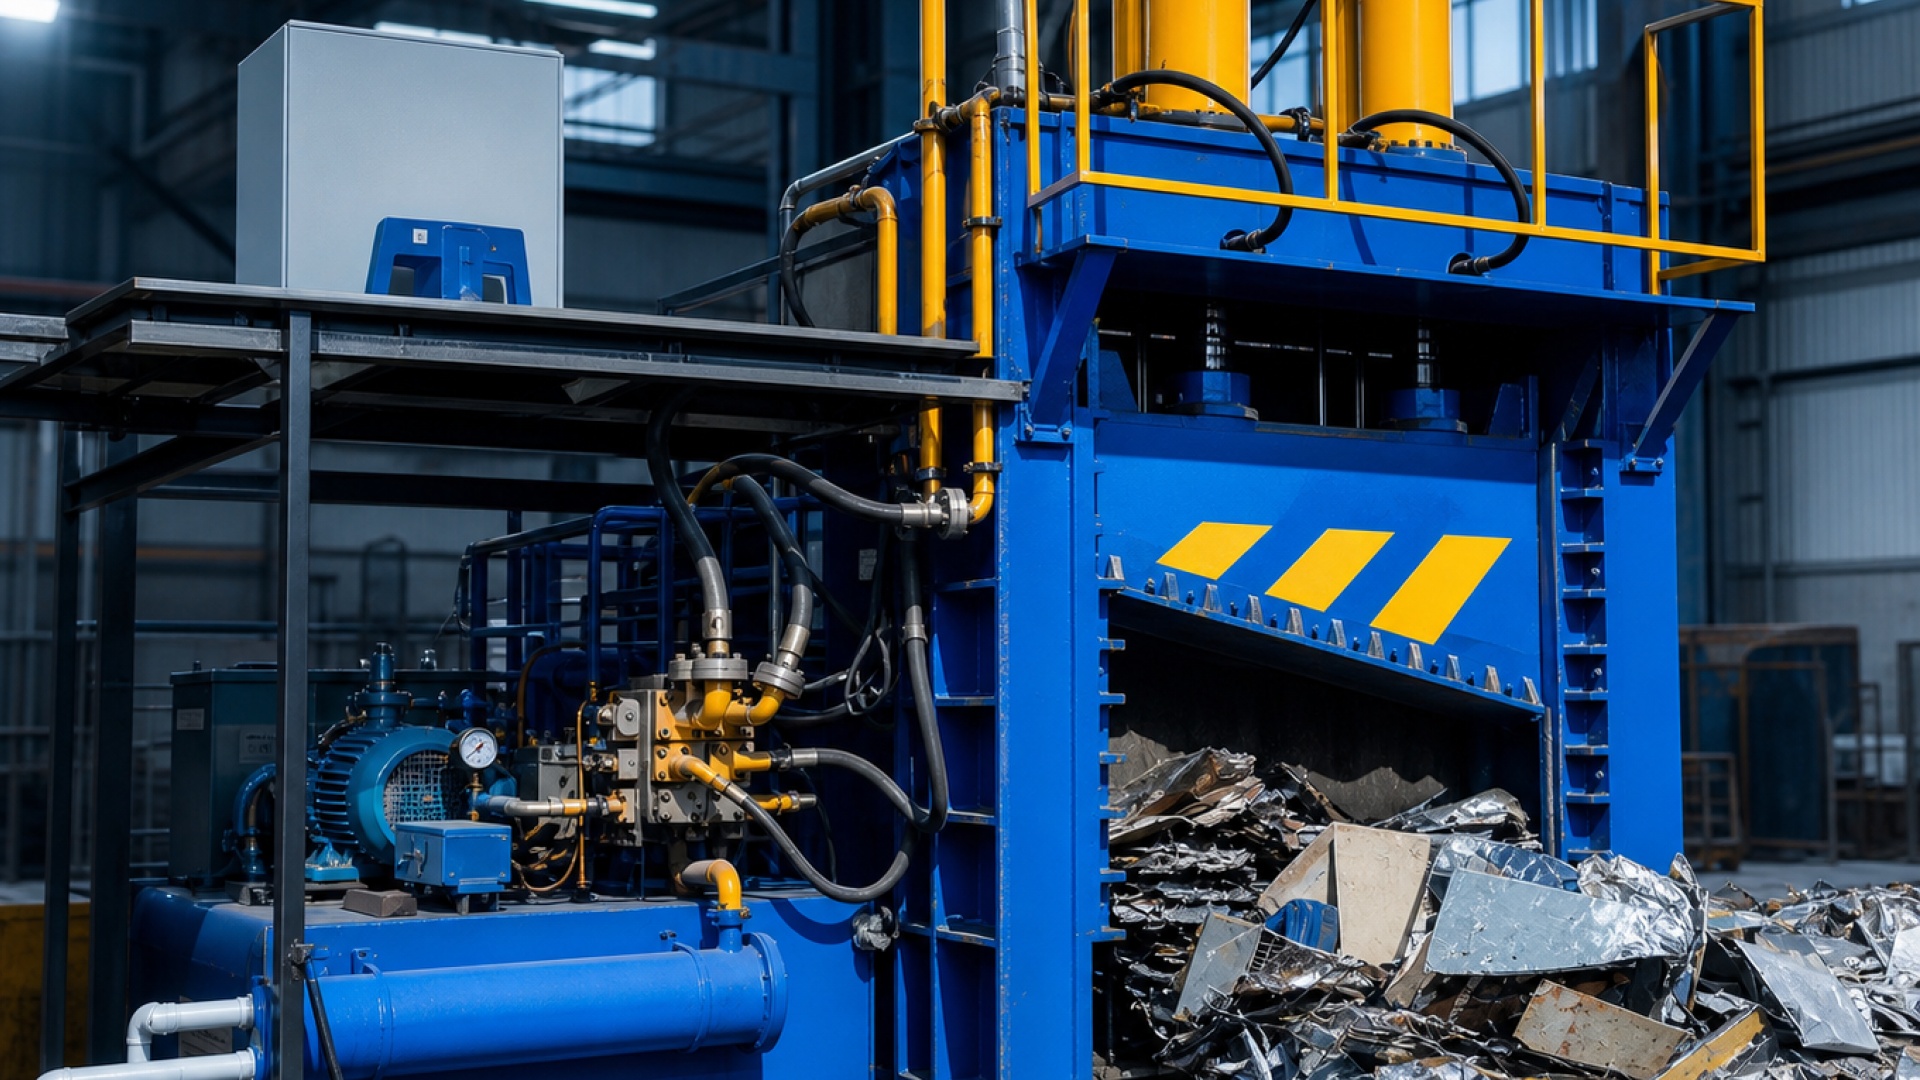
Hydraulische Metallschere, Stahldrahtschneidemaschine
Bei der Metallportalschere handelt es sich um eine Art schwere hydraulische Kaltscheranlage mit großem Verfahrportalrahmen, die zum einmaligen Schneiden von schwerem Stahlschrott mit großer Größe und großem Querschnitt verwendet wird. Ganz anders als die freitragende Schere der Krokodilschere und die Volumenverdichtung der Metallballenpresse verfügt die Portalschere über einen starren Portalrahmen und verlässt sich darauf, dass das vertikale Hauptdruck-Schermesser vertikal entlang der Führungsschiene nach unten fährt, um den Schnitt abzuschließen. Es ist die zentrale Hauptausrüstung der großen Schrottverarbeitungsbasis und der Rohstoffvorbehandlungswerkstatt des Eisen- und Stahlwerks. Der Schwerpunkt liegt auf der kontinuierlichen Reduzierung des Stahlschrottvolumens großer Mengen und schwerer Mengen.
Arbeitsweise:
1. Zuführphase: Schwerer Stahlschrott und verschrottete Komponenten schieben überlange und übergroße Werkstücke durch einen hydraulischen Materialschiebewagen zu einer Scherenwerkbank, und die Werkstücke passieren eine Scherenkante in einem Portalrahmen.
2. Vorverdichtungsstufe: Die Ausrüstung ist mit mehreren Gruppen von hydraulischen Materialpressmechanismen ausgestattet, die von mehreren Punkten über dem Werkstück aus gedrückt und verriegelt werden, und der mehrschichtig gestapelte und unregelmäßige schwere Stahlschrott wird auf der Arbeitstischoberfläche fest verdichtet, so dass das Verziehen und Aufprallen des Materials beseitigt wird, die Verschiebung des Werkstücks im Moment des Scherens vermieden wird und die Gefahr des Zusammenbruchs des Werkzeugs verhindert wird;
3. Vertikale Scherstufe: Dieser Hauptölzylinder treibt die schwere Scherwerkzeugauflage an, um sie mit gleichmäßiger Geschwindigkeit entlang der Präzisionsführungsschiene auf beiden Seiten des Rahmens vertikal nach unten zu bewegen. Die oberen und unteren Messerkanten aus Legierung üben eine enorme, konzentrierte Belastung auf das Metallprofil aus, um die dicke Stahlplatte, den Knüppel und den schweren Profilstahl gleichzeitig zu brechen. Beim Schervorgang handelt es sich um einen linearen Abwärtsdruck, die Spannung ist gleichmäßig und der Widerstand gegen exzentrische Belastungen ist dem einer freitragenden Krokodilschere weit überlegen;
4. Rückkehr der Schneidauflage und kontinuierliche Zuführung: Nachdem ein einzelner Schervorgang abgeschlossen ist, treibt der Hauptzylinder die Schneidauflage an, um sie anzuheben und zurückzusetzen, und der Schiebewagen schiebt das Material weiter vorwärts, um in den nächsten Scherzyklus zu gelangen.
Kompletter Maschinenaufbau:
1. Integrierter Schweißrahmen vom Türtyp
Der Rahmen der gesamten Maschine ist eine integrierte Portalkonstruktion mit Doppelsäulen und Oberträgern, die mit superdicken, niedriglegierten, hochfesten Stahlplatten verschweißt ist. Führen Sie nach dem Schweißen ein integriertes Spannungsarmglühen und eine Fehlererkennung durch, um Schweißeigenspannungen zu beseitigen. Der Rahmen hält Hunderten Tonnen wiederholter Stoßbelastungen stand und die Säule verbiegt oder verdreht sich unter langfristigen Bedingungen hoher Belastung nicht. Die Unterseite des Rahmens ist fest mit den eingebetteten Teilen des Fundaments verbunden, und das Stahlbetonfundament muss für die Hochleistungsmaschine gegossen werden, um die Schlagfestigkeit der gesamten Maschine zu gewährleisten. Auf der Innenseite der Säule ist eine Präzisionsführungsführung verarbeitet, um die Bewegungsspur der Werkzeugauflage einzuschränken.
2. Werkzeugablage und Führungsmechanismus
Die Werkzeugauflage ist ein bewegliches Teil, das das Obermesser trägt. Auf beiden Seiten sind verschleißfeste Führungsschieber angebracht und in der Führungsschiene der Säule festgeklemmt, um sicherzustellen, dass sich die Werkzeugauflage nur geradlinig vertikal auf und ab bewegen kann und seitliche Abweichungen vermieden werden. Das Führungspaar besteht aus einer selbstschmierenden, verschleißfesten Legierung, um den Verschleiß bei Hin- und Herbewegungen mit hoher Geschwindigkeit zu reduzieren. Die Messerauflage ist starr mit der Kolbenstange des Hauptölzylinders verbunden, um den Schub des Ölzylinders vollständig auf die Scherschneide zu übertragen.
3. Schermesserbaugruppe
Die Klinge besteht aus hochfestem H13- und Cr12MoV-legiertem Werkzeugstahl und wird einer Wärmebehandlung durch Vergütungsverbund unterzogen, sodass sowohl hohe Härte als auch Schlagzähigkeit berücksichtigt werden. Die Klinge weist eine kombinierte Sektionsstruktur auf, und wenn die lokale Schneidkante beschädigt ist, kann der beschädigte Klingenabschnitt unabhängig ausgetauscht werden, ohne dass der gesamte Klingensatz vollständig ausgetauscht werden muss, wodurch die Wartungskosten gesenkt werden. Der Klingenspalt kann durch die Dichtung fein eingestellt werden, um sich an unterschiedliche Stahlstärken und -materialien anzupassen, die Qualität des Schnitts zu optimieren und Absplitterungen und Grate zu reduzieren.
4. Hydraulisches Schub- und Mehrpunktpresssystem
-Hydraulischer Schubwagen: Er ist am Ende der Werkbank installiert und wird von einem unabhängigen Schubzylinder angetrieben. Es kann mehrere Tonnen langen Stahlschrotts zur kontinuierlichen Zufuhr schieben, um eine kontinuierliche Zufuhr zu erreichen. Die Oberfläche der Werkbank ist mit verschleißfesten Stahlplatten ausgelegt, um die Schleifreibung des Werkstücks aufzunehmen.
-Mehrpunkt-Hydraulikpresszylinder: Mehrere Gruppen unabhängiger Presszylinder sind entlang der Vorder- und Rückseite der Messerkante angeordnet, und das Mehrpunkt-Synchronpressen wird durchgeführt. Für schwere Abfallstoffe mit ungleichmäßiger Höhe und mehrschichtiger Stapelung wird die Sektionalverriegelung realisiert. Sie ist die Schlüsselkonstruktion der Portalschere zum sicheren Schneiden großer Teile.
5.Hydraulisches Energiesystem
Diese Metallschere ist mit einer Hochdruck-Hydraulikpumpenstation mit großem Durchfluss und einer Kombination aus mehreren Kolbenpumpen für die Ölversorgung ausgestattet, die die Doppelgeschwindigkeitslogik von Niederdruck-Schnellvorschub und Hochdruck-Scheren realisieren kann: Die Werkzeugauflage bewegt sich schnell bei niedrigem Druck, wenn sie im Leerlauf absinkt, und schaltet automatisch auf hohen Druck um, sobald sie das Werkstück berührt, wobei die Betriebseffizienz und die Scherkraft berücksichtigt werden. Große Modelle sind standardmäßig mit einem unabhängigen Wasserkühlsystem ausgestattet, das den Anforderungen einer 24-Stunden-Dauerproduktion gerecht wird und den durch den Anstieg der Öltemperatur verursachten Druckabfall über einen langen Zeitraum verhindert. Die Ventilgruppe verfügt über ein integriertes Hydraulikventil mit großem Durchmesser, das schnell reagiert und den Auswirkungen großer Durchflussmengen standhält. Der lokale Motorantrieb kann je nach Bedarf ausgewählt werden, und das Dieselaggregat kann für einige spezielle Arbeitsbedingungen konfiguriert werden.
6. Automatisches elektrisches Steuerungssystem PLC
Die gesamte Maschine verfügt über eine programmierbare SPS-Steuerung und einen dualen Betriebsmodus aus Touchscreen und Entitätstaste. Es unterstützt drei Modi: automatisches kontinuierliches Schneiden, halbautomatisches Einzelschneiden und manuelles Zoll-Debugging. Das System kann den Schnitthub, den Pressdruck und die Schubgeschwindigkeit einstellen und verfügt über einen eingebauten Überlastalarm, eine Hubbegrenzung und einen Rückwärtshubschutz des Fräsers. Ausgestattet mit einem Sicherheitsgitter, einem Schutzzaun und einer Not-Aus-Verriegelungsvorrichtung wird das Gerät sofort verriegelt und gestoppt, sobald das Personal versehentlich den Gefahrenbereich betritt. Das Datenpanel kann die kumulierte Scherleistung und die Laufzeit der Ausrüstung aufzeichnen, was für das Produktionsmanagement der Fabrik praktisch ist.
Kernpunkte einer verfeinerten Bedienung und Wartung:
1. Wartung von Zahnstange und Führungsschiene: Reinigen Sie die Führungsschiene täglich von Eisenspänen und Kleinteilen und füllen Sie regelmäßig spezielles Schmierfett ein. Überprüfen Sie regelmäßig die Ankerschrauben, die sich durch den starken Aufprall der Last lockern und regelmäßig nachgezogen werden müssen, um ein Verschieben des Racks zu verhindern.
2. Wartung des Messers: Überprüfen Sie vor jedem Arbeitsgang die Befestigungsschrauben des Messers. Bei Bruch und Passivierung die Schneide schleifen oder austauschen; Kontrollieren Sie den Klingenabstand genau, da dies leicht zu Kräuselungen führen und die Beschädigung der Klinge beschleunigen kann.
3. Wartung des Hydrauliksystems: Ersetzen Sie das Hydrauliköl entsprechend den Betriebsstunden und reinigen Sie regelmäßig Öltank und Filterelement. Überprüfen Sie alle Hochdruck-Rohrleitungsverbindungen, die unter Stoßbelastung dazu neigen, sich zu lösen und zu lecken. Reinigen Sie den Kühler bei wassergekühlten Modellen regelmäßig von Kalkablagerungen, um die Effizienz der Wärmeableitung sicherzustellen.
4. Materialschiebender Arbeitstisch und Materialpressmechanismus: Die verschleißfeste Platte des Arbeitstisches muss rechtzeitig ausgetauscht werden, wenn der Verschleiß den Standard überschreitet; Die Dichtung des Materialpresszylinders muss überprüft werden, um ein Versagen der Materialverriegelung aufgrund unzureichenden Drucks zu verhindern.
5. Elektrik und Sicherheitssystem: Überprüfen Sie regelmäßig das Sicherheitsgitter und den Endschalter, reinigen Sie den Schaltschrank von Metallstaub. Überprüfen Sie die SPS-Signalleitung, um einen durch Staub und Vibrationen verursachten Signalfehlalarm zu verhindern.


 Kontaktieren jetzt

 JIANGYIN STARSHINE MACHINERY TECHNOLOGY CO.,LTD